
A medida que la fabricación inteligente continúa desarrollándose, los fabricantes se enfrentan a demandas cada vez mayores de soluciones de gestión, transporte y almacenamiento de materiales más eficientes. Los silos de almacenamiento de varios-niveles se han convertido en una parte importante de las líneas de producción automatizadas modernas debido a su alta utilización del espacio, organización eficiente de materiales y capacidades de automatización avanzadas. Estas ventajas ayudan a las empresas a lograr operaciones de fabricación más estables, inteligentes y eficientes.
Una de las principales ventajas de los silos de almacenamiento multi-nivel es la mejora en la utilización del espacio. A través de una estructura vertical de múltiples-niveles, estos sistemas aprovechan al máximo la altura disponible de la fábrica para aumentar la capacidad de almacenamiento sin requerir espacio adicional. En comparación con los métodos de almacenamiento tradicionales, los diseños de varios-niveles reducen el área necesaria para el almacenamiento de materiales y ayudan a los fabricantes a crear diseños de producción más eficientes.
La mejora de la gestión de materiales es otro beneficio clave de los silos de almacenamiento multi-nivel. Se pueden almacenar diferentes materiales por separado según sus tipos, especificaciones y requisitos de producción, lo que hace que la gestión de inventario sea más organizada y eficiente. Los compartimentos de almacenamiento independientes reducen el riesgo de mezcla de materiales al tiempo que mejoran los procesos de identificación, recuperación y reabastecimiento de materiales, lo que garantiza un suministro confiable para las líneas de producción.
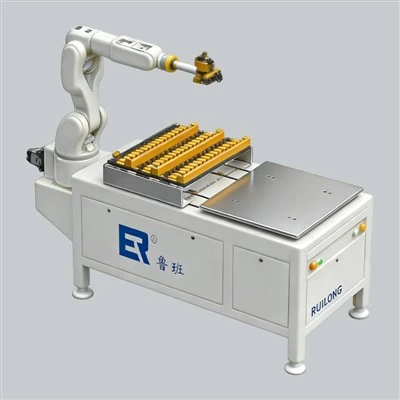
En entornos de fabricación automatizados, los silos de almacenamiento de varios-niveles proporcionan capacidades eficientes de alimentación de materiales. Cuando se integran con sistemas de alimentación automática, equipos transportadores, manipuladores robóticos y plataformas de control inteligentes, pueden entregar materiales automáticamente según los programas de producción. Esta operación automatizada reduce los requisitos de manipulación manual, reduce la intensidad de la mano de obra y mejora la eficiencia de la producción y la estabilidad del sistema.
Los silos de almacenamiento multi-nivel también ofrecen capacidades de gestión inteligente. Los sistemas modernos suelen estar equipados con sensores de nivel de material, funciones de recopilación de datos y tecnologías de monitoreo en tiempo real-. Estas características permiten a los fabricantes realizar un seguimiento de las condiciones del inventario, el rendimiento del equipo y el consumo de materiales. Cuando se producen niveles bajos de inventario o anomalías en el equipo, el sistema puede proporcionar alertas oportunas, lo que ayuda a reducir el tiempo de inactividad y mejorar la continuidad de la producción.
Además, los silos de almacenamiento multi-nivel proporcionan una excelente escalabilidad y compatibilidad. Su estructura se puede ajustar según los diferentes requisitos de fabricación e integrarse con sistemas de logística inteligentes, sistemas de ejecución de fabricación (MES) y plataformas de fábrica digitales para permitir la conectividad de datos y una gestión de producción más inteligente.
A medida que la automatización industrial y las tecnologías de fabricación inteligente sigan avanzando, los silos de almacenamiento multi-nivel desempeñarán un papel cada vez más importante en industrias como la fabricación de productos electrónicos, energías renovables, componentes automotrices, productos farmacéuticos y procesamiento de alimentos. Con sus ventajas en cuanto a almacenamiento eficiente, control inteligente y suministro confiable de materiales, los silos de almacenamiento de múltiples-niveles seguirán apoyando las actualizaciones de fabricación y mejorando la competitividad empresarial.